บอลสกรูและเส้นบอกแนวเป็นองค์ประกอบหลักสองประการของระบบการเคลื่อนที่เชิงเส้นที่มีความแม่นยำ - แต่การเลือกแต่ละองค์ประกอบแยกกันอย่างถูกต้องนั้นไม่เพียงพอ ความแม่นยำของระบบ อายุการใช้งาน และความสามารถในการรับน้ำหนักของชุดประกอบที่รวมกันนั้นขึ้นอยู่กับว่าส่วนประกอบทั้งสองเข้ากันได้ดีเพียงใด ความแม่นยำของส่วนประกอบระหว่างการติดตั้ง และความเข้าใจการกระจายโหลดระหว่างส่วนประกอบเหล่านั้นถูกต้องหรือไม่
บทความนี้ครอบคลุมถึงการแบ่งส่วนการทำงานระหว่างบอลสกรูและลิเนียร์ไกด์ วิธีจับคู่เกรดและขนาดความแม่นยำ ความหมายของความคลาดเคลื่อนของความขนานและการจัดแนวในทางปฏิบัติจริง และลำดับการติดตั้งที่ถูกต้องซึ่งป้องกันข้อผิดพลาดในการประกอบที่พบบ่อยที่สุด
1. สิ่งที่แต่ละส่วนประกอบทำ - และสิ่งที่ไม่สามารถทำได้โดยลำพัง
การทำความเข้าใจขอบเขตการทำงานระหว่างบอลสกรูและลิเนียร์ไกด์เป็นจุดเริ่มต้นสำหรับการออกแบบระบบที่ถูกต้อง
บอลสกรู: การขับเคลื่อนตามแนวแกนและการวางตำแหน่ง
บอลสกรูแปลงการเคลื่อนที่แบบหมุนจากมอเตอร์เป็นการเคลื่อนตัวเชิงเส้นแบบควบคุม ผ่านการหมุนเวียนของลูกบอลระหว่างเพลาเกลียวและน็อต หน้าที่หลักคือส่งแรงตามแนวแกนและควบคุมตำแหน่งของแคร่ที่เคลื่อนที่ไปตามแกนของการเคลื่อนที่
ลักษณะสำคัญ: ประสิทธิภาพการส่งผ่านสูง (โดยทั่วไป 90%+); ความสัมพันธ์ระหว่างโอกาสในการขาย-ถึง-ที่คาดการณ์ได้ ความสามารถในการรับน้ำหนักตามแนวแกนที่แข็งแกร่ง ความสามารถในการทำซ้ำสูงภายใต้การควบคุมเซอร์โวแบบวงปิด-
สิ่งที่บอลสกรูไม่ได้ออกแบบมาให้ทำ: ต้านทานแรงด้านข้าง โหลดในแนวรัศมี หรือโหลดโมเมนต์ที่เกิดจากน้ำหนักบรรทุกออฟเซ็ตหรือแรงตัด เมื่อโหลดเหล่านี้ถูกจ่ายให้กับน็อตบอลสกรู จะเร่งการสึกหรอของร่องน็อตและลดอายุการใช้งานลงอย่างมาก
ระบบนำทางเชิงเส้นตรง (รางและบล็อก): ระบบนำทางและรองรับน้ำหนักบรรทุก
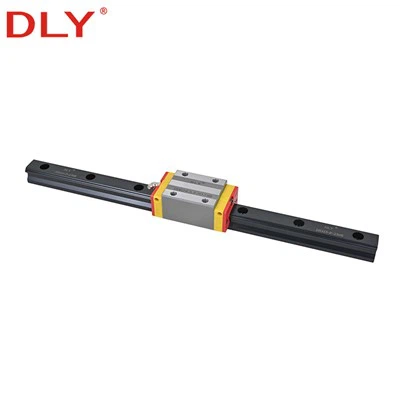
ตัวนำทางเชิงเส้นจะจำกัดแคร่ที่เคลื่อนที่ให้อยู่ในเส้นทางตรงและรับน้ำหนักทั้งหมดที่บอลสกรูไม่ควร - โหลดในแนวรัศมี (แนวตั้งบนแกนแนวนอน) โหลดด้านข้าง (ด้านข้าง) และโหลดโมเมนต์ที่เกิดขึ้นเมื่อน้ำหนักบรรทุกหรือแรงตัดถูกชดเชยจากเส้นกึ่งกลางของไกด์
ลักษณะสำคัญ: ความแข็งแกร่งสูงในสี่ทิศทางการรับน้ำหนัก; ความตรงที่ดีเยี่ยมตลอดการเดินทางไกล แรงเสียดทานการหมุนต่ำ ความต้านทานต่อแรงโมเมนต์ผ่านการแพร่กระจายของบล็อกแคร่ไปตามราง
สิ่งที่ลิเนียร์ไกด์ไม่สามารถทำได้ด้วยตัวเอง: ให้ไดรฟ์เชิงเส้นตรงประสิทธิภาพสูง-หรือการวางตำแหน่งที่แม่นยำ เส้นบอกแนวจะจำกัดการเคลื่อนไหวแต่ไม่ได้สร้างการเคลื่อนไหวขึ้นมา
ฝ่ายปฏิบัติการ
| ส่วนประกอบ | ฟังก์ชั่นหลัก | โหลดมันบรรทุก | ไม่สามารถจัดการได้ |
|---|---|---|---|
| บอลสกรู | การขับเคลื่อนตามแนวแกนและการวางตำแหน่ง | แรงขับตามแนวแกน | โหลดด้านข้าง รัศมี โมเมนต์ |
| คู่มือเชิงเส้น | ข้อ จำกัด เชิงเส้นและการรองรับโหลด | โหลดแนวรัศมี ด้านข้าง โมเมนต์ | ฟังก์ชั่นขับเคลื่อนหรือกำหนดตำแหน่ง |
เมื่อส่วนประกอบทั้งสองได้รับการจับคู่และติดตั้งอย่างถูกต้อง จะไม่มีการขอให้ทั้งสองยกน้ำหนักเกินจุดประสงค์การออกแบบ นี่เป็นข้อกำหนดพื้นฐานในการบรรลุอายุการใช้งานที่กำหนดในส่วนประกอบทั้งสองพร้อมกัน
2. เหตุใดการจับคู่เกรดที่แม่นยำจึงมีความสำคัญ
ความแม่นยำในการกำหนดตำแหน่งของทั้งระบบจะถูกจำกัดโดยส่วนประกอบใดก็ตามที่มีความแม่นยำต่ำกว่า - ไม่ว่าส่วนประกอบอื่นจะแม่นยำแค่ไหนก็ตาม การจับคู่บอลสกรูกราวด์ C3 กับลิเนียร์ไกด์เกรดมาตรฐาน-จะทำให้ระบบถูกจำกัดด้วยข้อผิดพลาดด้านความตรงของไกด์ ไม่ใช่ด้วยความแม่นยำของลีดของสกรู ต้นทุนระดับพรีเมียมของสกรูเกรดสูง-ไม่ได้ให้ประโยชน์อะไร
แนวทางปฏิบัติคือการจับคู่เกรดความเที่ยงตรงเพื่อให้ส่วนประกอบทั้งสองมีส่วนช่วยจัดสรรงบประมาณในการวางตำแหน่งของระบบอย่างเท่าเทียมกัน
| เกรดบอลสกรู | ความแม่นยำของตะกั่ว (ต่อ 300 มม.) | จับคู่เกรดไกด์เชิงเส้น | บล็อกการวิ่งหนี |
|---|---|---|---|
| C7 (รีด) | ±0.05มม | เกรดมาตรฐาน | ±0.02มม |
| C5 (กราวด์) | ±0.02มม | ความแม่นยำสูง (เกรด H) | ±0.01มม |
| C3 (กราวด์) | ±0.008มม | เกรดงานละเอียด (เกรด P) | ±0.005มม |
สำหรับเครื่องแมชชีนนิ่งเซ็นเตอร์ CNC และอุปกรณ์อัตโนมัติที่มีความแม่นยำส่วนใหญ่ บอลสกรูกราวด์ C5 ที่จับคู่กับลิเนียร์ไกด์เกรด H- คือการผสมผสานมาตรฐาน สกรูม้วน C7 ที่จับคู่กับตัวกั้นมาตรฐานครอบคลุมถึงระบบอัตโนมัติทั่วไป เครื่องจักรงานไม้ และการใช้งานที่พิกัดความคลาดเคลื่อนของตำแหน่งอยู่ที่ ±0.05 มม. หรือกว้างกว่า
การจับคู่ขนาด
เมื่อใช้บอลสกรูและลิเนียร์ไกด์บนแกนเดียวกัน ความกว้างของรางนำควรอยู่ในระดับเดียวกันกับเส้นผ่านศูนย์กลางเพลาของสกรู บอลสกรูเส้นผ่านศูนย์กลางขนาดใหญ่-ที่ขับเคลื่อนแคร่ที่รองรับบนรางแคบขนาดเล็กจะสร้างความแข็งแกร่งที่ไม่ตรงกัน - ตัวกั้นจะเบี่ยงเบนไปภายใต้ภาระแม้ว่าสกรูจะอยู่ในตำแหน่งที่ถูกต้อง ทำให้เกิดข้อผิดพลาดในการวางตำแหน่งที่บอลสกรูไม่สามารถชดเชยได้
เป็นข้อมูลอ้างอิงในทางปฏิบัติ:
| เส้นผ่านศูนย์กลางเพลาบอลสกรู | ความกว้างราง HDR ที่แนะนำ | การใช้งานทั่วไป |
|---|---|---|
| 12–16มม | HDR15 | อุปกรณ์ที่มีความแม่นยำขนาดเล็ก ระบบแสงอัตโนมัติ |
| 20–25มม | HDR20–HDR25 | การกำหนดเส้นทาง CNC มาตรฐาน ระบบอัตโนมัติทั่วไป |
| 32มม | HDR25–HDR30 | ศูนย์เครื่องจักรกลที่มีความแม่นยำ CNC หนัก |
| 40 มม. ขึ้นไป | ชุดลูกกลิ้ง HDR35–HDR45 หรือ RD | เครื่องมือกลสำหรับงานหนัก- โครงสำหรับตั้งสิ่งของรับน้ำหนักสูง- |
3. ความเท่าเทียม: ความอดทนหมายถึงอะไร และจะเกิดอะไรขึ้นเมื่อเกินขีดจำกัด
แกนบอลสกรูและแกนรางนำทางเชิงเส้นจะต้องขนานกันภายในพิกัดความเผื่อที่กำหนด ในการใช้งาน CNC และระบบอัตโนมัติที่มีความแม่นยำส่วนใหญ่ ค่าเบี่ยงเบนขนานที่อนุญาตระหว่างแกนสกรูและรางคือ 0.02–0.05 มม. ต่อระยะการเคลื่อนที่ 300 มม. ขึ้นอยู่กับเกรดความแม่นยำของระบบ
เมื่อเกินพิกัดความเผื่อนี้ น็อตสกรูจะถูกบังคับด้านข้างทุกจุดในจังหวะ - น็อตไม่สามารถนั่งตามธรรมชาติในแนวเดียวกับรางได้ และจะสร้างภาระด้านข้างทั้งบนลูกน็อตและบล็อคนำทางพร้อมกัน ผลที่ตามมาคือ:
- เพิ่มความต้านทานในการวิ่งตลอดจังหวะ โดยมองเห็นได้จากกระแสขับเคลื่อนที่สูงขึ้นที่ความเร็วคงที่
- การสึกหรอเร็วขึ้นทั้งน็อตและบล็อคนำ เนื่องจากทั้งคู่รับน้ำหนักที่ไม่ได้ออกแบบมาให้
- ข้อผิดพลาดในการวางตำแหน่งซึ่งเป็นระยะและขึ้นอยู่กับระยะชัก- และจะแย่ลงเรื่อยๆ เมื่อการสึกหรอเพิ่มขึ้น
การวัดความขนานอย่างถูกต้องต้องใช้ตัวบอกทิศทางที่ติดตั้งอยู่บนแคร่ โดยปลายโพรบจะสัมผัสกับเพลาสกรูโดยตรง - ไม่ใช่น็อต และไม่ใช่พื้นผิวโต๊ะทำงาน เคลื่อนแคร่ตลับหมึกช้าๆ ตลอดช่วงจังหวะเต็ม และบันทึกค่าเบี่ยงเบนตัวบ่งชี้ทั้งหมด การเบี่ยงเบนใดๆ ที่เกินพิกัดความเผื่อของระบบจำเป็นต้องแก้ไขตำแหน่งรางหรือตัวรองรับสกรูก่อนที่จะนำเครื่องจักรไปใช้งาน
4. การกระจายโหลด: บอลสกรูและไกด์แบ่งปันงานอย่างไร
ในระบบการเคลื่อนที่เชิงเส้นที่ออกแบบอย่างถูกต้อง การกระจายโหลดระหว่างบอลสกรูและเส้นนำทางเป็นไปตามหลักการที่ชัดเจน: บอลสกรูจะรับภาระตามแนวแกนเท่านั้น ตัวนำทางเชิงเส้นจะนำพาทุกอย่างไป
เส้นทางการขับรถ:
แรงบิดของมอเตอร์ → ข้อต่อ → การหมุนบอลสกรู → การแปลเชิงเส้นของน็อต → การเคลื่อนตัวของแคร่
คำแนะนำและเส้นทางรองรับน้ำหนักบรรทุก:
รางยึดกับฐานเครื่องจักร → บล็อกแคร่เลื่อนไปตามราง → การขนย้ายจำกัดให้เคลื่อนที่เป็นเส้นตรง- โหลดด้านข้างและโมเมนต์ที่ถ่ายโอนไปยังราง
การจัดการโหลดในทางปฏิบัติ:
น็อตบอลสกรูมีขนาดตาม Ca (พิกัดไดนามิกโหลด) เทียบกับโหลดตามแนวแกนที่เท่ากัน - รวมถึงแรงขับของมอเตอร์ แรงเร่งความเร็ว และส่วนประกอบในแนวแกนใดๆ ของแรงตัด โหลดโมเมนต์จากน้ำหนักบรรทุกออฟเซ็ตหรือแรงตัดควรคำนวณแยกต่างหากสำหรับระบบรางนำเชิงเส้น โดยใช้พิกัดโหลดโมเมนต์ของผู้ผลิตรางสำหรับแต่ละทิศทาง (ระยะพิทช์ การหันเห การหมุน)
ข้อผิดพลาดในการออกแบบทั่วไปคือการปรับขนาดบอลสกรูให้ถูกต้องสำหรับโหลดตามแนวแกนในขณะที่-ระบุตัวนำทางเชิงเส้นสำหรับเงื่อนไขโมเมนต์ บนแกน Y ที่มีส่วนประกอบของสปินเดิลที่มีน้ำหนักมาก โมเมนต์ที่เกิดจากส่วนยื่นของสปินเดิลสามารถเป็น 2-3 เท่าของภาระในแนวรัศมีจากน้ำหนักบรรทุกเพียงอย่างเดียว บล็อกนำที่มีขนาดถูกต้องสำหรับโหลดในแนวรัศมีแต่มีขนาดเล็กเกินไปสำหรับพิกัดโมเมนต์จะสึกหรอเร็วกว่าอายุการใช้งานที่คาดการณ์ไว้อย่างมาก
5. หลักการออกแบบที่สำคัญ
จับคู่เกรดความแม่นยำ
เลือกเกรดบอลสกรูและลิเนียร์ไกด์ เพื่อไม่ให้ส่วนประกอบใดเป็นอุปสรรคต่อความแม่นยำของระบบ โปรดดูตารางการจับคู่เกรด-ในส่วนที่ 2
ควบคุมความเท่าเทียมภายในความอดทน
ความขนานระหว่างแกนสกรูและแกนรางนำทางต้องได้รับการตรวจสอบด้วยตัวบอกทิศทางก่อนที่เครื่องจักรจะเข้าใช้งาน อย่าพึ่งพาการจัดตำแหน่งด้วยสายตาหรือสันนิษฐานว่าฐานเครื่องจักรแบบแบนรับประกันความขนานโดยอัตโนมัติ
ใช้พรีโหลดที่ถูกต้องกับส่วนประกอบทั้งสอง
โหลดล่วงหน้าบนน็อตบอลสกรูช่วยลดระยะฟันเฟืองในแนวแกน การโหลดล่วงหน้าบนบล็อกนำเชิงเส้นจะช่วยลดระยะห่างและปรับปรุงความแข็งแกร่ง ทั้งสองอย่างจำเป็นสำหรับระบบที่มีความสามารถในการทำซ้ำสูง-
อย่างไรก็ตาม การโหลดล่วงหน้าไม่ได้ฟรี - มันเพิ่มแรงเสียดทานขณะวิ่งและการสร้างความร้อน โหลดล่วงหน้าที่มากเกินไปจะทำให้อายุการใช้งานสั้นลงโดยไม่ปรับปรุงความแม่นยำเกินกว่าจุดหนึ่ง เลือกคลาสพรีโหลดที่ตรงกับข้อกำหนดด้านความแข็งแกร่งและความแม่นยำของการใช้งาน ไม่ใช่ตัวเลือกสูงสุดที่มีอยู่
ตรวจสอบความเร็ววิกฤติสำหรับแกนสโตรคยาว-
เพลาบอลสกรูมีความเร็ววิกฤตซึ่งขึ้นอยู่กับเส้นผ่านศูนย์กลางเพลา ความยาวที่ไม่รองรับ และโครงร่างส่วนรองรับส่วนปลาย สำหรับการใช้งาน-ความเร็วสูงหรือจังหวะยาว- ความเร็วในการทำงานจะต้องได้รับการตรวจสอบเทียบกับขีดจำกัดความเร็ววิกฤต - ด้วยปัจจัยด้านความปลอดภัยที่เหมาะสม - ก่อนที่จะทำการสรุปเส้นผ่านศูนย์กลางเพลา การทำงานที่สูงกว่าความเร็ววิกฤติทำให้เกิดการสั่นพ้องของเพลา เสียงรบกวน และการสึกหรออย่างรวดเร็ว
ปกป้องส่วนประกอบทั้งสองจากการปนเปื้อน
เศษ สารหล่อเย็น และฝุ่นที่เข้าไปในน็อตบอลสกรูหรือบล็อคลิเนียร์ไกด์จะเร่งการสึกหรอเร็วกว่าปัจจัยการปฏิบัติงานอื่นๆ ซีล ที่ปัดน้ำฝน ที่สูบลม และฝาครอบควรเป็นส่วนหนึ่งของการออกแบบระบบ ไม่ใช่สิ่งที่ต้องคำนึงถึงในภายหลัง น็อตบอลสกรูในสภาพแวดล้อมการตัดเฉือนจำเป็นต้องมีการแยกเศษและสารหล่อเย็นที่มีประสิทธิภาพเป็นพิเศษ
6. ลำดับการติดตั้งที่ถูกต้อง
ลำดับของการติดตั้งมีความสำคัญ ข้อผิดพลาดในการประกอบที่พบบ่อยที่สุด - ในการติดตั้งสกรูก่อนแล้วจึงพยายามบังคับรางให้อยู่ในแนวเดียวกัน - ทำให้เกิดความเครียดภายในส่วนประกอบทั้งสองที่ทำให้เกิดการยึดติด การสึกหรอไม่สม่ำเสมอ และความล้มเหลวก่อนเวลาอันควร
ลำดับที่ถูกต้อง:
ขั้นตอนที่ 1 - เตรียมฐานยึด
กลึงพื้นผิวการติดตั้งสำหรับรางและชุดรองรับสกรูให้มีความเรียบและขนานตามที่ต้องการ ตรวจสอบด้วยแนวตรงหรือแผ่นพื้นผิวที่มีความแม่นยำ เรขาคณิตฐานจะตั้งค่าการอ้างอิงการจัดตำแหน่งสำหรับทุกสิ่งที่ตามมา
ขั้นตอนที่ 2 - ติดตั้งรางนำเชิงเส้นตรง
ติดตั้งรางทั้งสองด้วยสลักเกลียวที่ขันให้แน่นเล็กน้อยตามลำดับ ตรวจสอบความตรงของรางแต่ละรางและความขนานระหว่างรางทั้งสอง ปรับจนกว่าทั้งคู่จะอยู่ในเกณฑ์ที่ยอมรับได้ จากนั้นขันโบลต์ให้แน่นตามแรงบิดที่ระบุในรูปแบบกากบาทเพื่อหลีกเลี่ยงการบิดโปรไฟล์ราง
ขั้นตอนที่ 3 - ติดตั้งชุดประกอบบอลสกรู
ยึดชุดรองรับบอลสกรู - ปลายคงที่ก่อน ปลายลอยตัวที่สอง ปลายคงที่จะบังคับเพลาในแนวแกน ปลายลอยช่วยให้เกิดการขยายตัวทางความร้อนตามแนวแกนเพลาโดยไม่สร้างความเครียดภายใน อย่ายึดปลายทั้งสองอย่างแน่นหนา - นี่เป็นข้อผิดพลาดในการติดตั้งทั่วไปที่ทำให้เพลาพัฒนาพรีโหลดในแนวแกนในขณะที่อุ่นขึ้นระหว่างการทำงาน
ขั้นตอนที่ 4 - ติดตั้งแคร่และจัดตำแหน่งน็อต
ติดตั้งตัวเรือนน็อตเข้ากับแคร่ก่อนจะยึดอย่างถาวร หมุนเพลาสกรูด้วยมือจนสุดจังหวะ น็อตควรลอยอยู่ในแนวตามธรรมชาติกับรางโดยไม่มีการยึดหรือการเปลี่ยนแปลงความต้านทาน หลังจากที่ยืนยันการเคลื่อนที่ที่ราบรื่นและสม่ำเสมอตลอดช่วงชักที่สมบูรณ์แล้วเท่านั้นจึงควรขันโบลต์ตัวเรือนน็อตให้ตรงตามข้อกำหนด
การบังคับตัวเรือนน็อตให้อยู่ในตำแหน่งคงที่เพื่อชดเชยสกรู-กับ-การวางแนวที่ไม่ตรงของรางถือเป็นข้อผิดพลาดในการติดตั้งที่สร้างความเสียหายมากที่สุด โดยจะสร้างภาระด้านคงที่บนน็อตทุกจุดในจังหวะ - ตั้งแต่ชั่วโมงแรกของการทำงาน
ขั้นตอนที่ 5 - ใช้พรีโหลดและหล่อลื่น
ใช้พรีโหลดที่ระบุกับทั้งน็อตสกรูและบล็อกนำ จ่ายสารหล่อลื่นเริ่มต้นทั้งน็อตและรางนำก่อนใช้งานครั้งแรก
ขั้นตอนที่ 6 - ทดสอบการทำงานและยืนยัน
เดินแกนด้วยความเร็วต่ำตลอดช่วงชัก ตรวจดูความแปรผันของความต้านทาน เสียงรบกวน หรืออุณหภูมิที่เพิ่มขึ้น ค่อยๆ เพิ่มความเร็วในการทำงาน ตรวจสอบความสามารถในการทำซ้ำของตำแหน่งก่อนนำเครื่องจักรเข้าสู่การผลิต
| รายการติดตั้ง | ทำไมมันถึงสำคัญ |
|---|---|
| ความเรียบของฐานและความขนาน | ตั้งค่าการอ้างอิงการจัดตำแหน่งสำหรับขั้นตอนต่อๆ ไปทั้งหมด |
| ความตรงและความขนานของราง | กำหนดความตรงของเส้นทางแคร่ |
| การสนับสนุนแบบคงที่และแบบลอยตัว | ควบคุมการขยายตัวเนื่องจากความร้อนโดยไม่สร้างความเครียดของเพลา |
| การจัดตำแหน่งตัวเรือนน็อต (ลอยแล้วแก้ไข) | ป้องกันการโหลดด้านข้างอย่างต่อเนื่องตั้งแต่วันแรก |
| โหลด - ทั้งสองคอมโพเนนต์ล่วงหน้า | ลบช่องว่าง ปรับปรุงความแข็งแกร่งและความสามารถในการทำซ้ำ |
| การหล่อลื่นก่อนวิ่งครั้งแรก | ป้องกันการสึกหรอจากการสตาร์ทแห้ง-ระหว่างการทดสอบเดินเครื่อง |
7. ตัวอย่างเครื่องแมชชีนนิ่งเซ็นเตอร์ CNC แบบ 3 แกนทั่วไป
เครื่องแมชชีนนิ่งเซ็นเตอร์ 3 แกนที่เป็นตัวแทนพร้อมโต๊ะทำงานขนาด 1200 มม. × 1000 มม. และความสามารถในการทำซ้ำตำแหน่ง ±0.005 มม.:
| แกน | บอลสกรู | คู่มือเชิงเส้น | ความเร็วที่รวดเร็ว | โหลดการตัดทั่วไป |
|---|---|---|---|---|
| X | Ø32มม., ลีด 10 มม., กราวด์ C5, น็อตคู่ DFU | ราง 2 × HDR30, เกรด H-, พรีโหลดปานกลาง | 15 ม./นาที | ~1.0kN (การกัดข้าง) |
| Y | Ø32มม., ลีด 10 มม., กราวด์ C5, น็อตคู่ DFU | ราง 2 × HDR30, เกรด H-, พรีโหลดปานกลาง | 15 ม./นาที | ~1.1kN (ช่อง) |
| Z | Ø25มม., ตะกั่ว 5 มม., กราวด์ C5, SFU หรือ DFU | ราง 2 × HDR20, เกรด H-, พรีโหลดเบา | 10 ม./นาที | ~0.6kN (การเจาะ) |
หมายเหตุเกี่ยวกับการกำหนดค่านี้:
สองรางต่อแกน- รวมถึงแกน Z รางเดี่ยวไม่สามารถต้านทานโมเมนต์ที่เกิดจากส่วนยื่นของสปินเดิลในระหว่างการตัดได้ รางสองรางที่อยู่ในตำแหน่งที่มีการแพร่กระจายเพียงพอ ให้แรงต้านโมเมนต์ที่จำเป็นสำหรับการตัดที่แม่นยำและมั่นคงบนทุกแกน
น็อตคู่ DFU บนแกน X และ Y- กำจัดระยะฟันเฟืองตามแนวแกนที่การกลับทิศทาง ซึ่งส่งผลโดยตรงต่อความแม่นยำของรูปร่างบนพื้นผิวเครื่องจักร แรงเสียดทานขณะทำงานที่สูงขึ้นของน็อตคู่ได้รับการจัดการโดยความจุแรงบิดของเซอร์โวไดรฟ์
ตะกั่ว 5 มม. บนแกน Z- ให้แรงขับที่สูงกว่าต่อหน่วยแรงบิดของมอเตอร์ และลด-แนวโน้มการขับขี่ด้านหลังเมื่อเทียบกับลีดที่ใหญ่กว่า เมื่อใช้ร่วมกับเบรกยึดมอเตอร์สำหรับชุดสปินเดิลที่มีน้ำหนักมากกว่า 15 กก. โดยประมาณ จะช่วยให้แกน Z อยู่ในตำแหน่งอย่างปลอดภัยเมื่อถอดกำลังออก
การชดเชยความร้อนบอลสกรูแกน X และ Y ยาว - จะขยายตามความร้อนระหว่างการทำงานอย่างต่อเนื่อง สำหรับเครื่องแมชชีนนิ่งเซ็นเตอร์ที่มีความเที่ยงตรงสูง ระบบจะใช้การชดเชยความร้อน CNC หรือการจัดเรียงส่วนรองรับปลายแบบลอย-คงที่เพื่อจัดการสิ่งนี้โดยไม่ทำให้เกิดความเค้นของเพลาหรือการเบี่ยงเบนของตำแหน่งตามแนวแกน
8. การอ้างอิงอายุการใช้งาน
ช่วงเวลาต่อไปนี้ถือว่าการหล่อลื่นเริ่มต้นถูกต้อง โหลดการทำงานภายใน 30% ของ Ca รอบการทำงานปานกลาง และการป้องกันการปนเปื้อนที่เพียงพอ อายุการใช้งานจริงจะแตกต่างกันไปตามสภาพการใช้งาน
| ส่วนประกอบ | อ้างอิงชีวิต L10 | ช่วงเวลาการบำรุงรักษาโดยทั่วไป | โหมดความล้มเหลวทั่วไป |
|---|---|---|---|
| น็อตบอลสกรู | 8,000–20,000 ชม | หล่อลื่นซ้ำ-ทุก 3–6 เดือน | การปนเปื้อน การหล่อลื่นไม่เพียงพอ การโอเวอร์โหลด |
| บล็อกนำเชิงเส้น | 20,000–50,000 ชม | ตรวจสอบและ-หล่อลื่นซ้ำทุกปี | การปนเปื้อน การกัดกร่อน การสูญเสียพรีโหลด |
| แบริ่งรองรับปลาย | 15,000–30,000 ชม | ตรวจสอบการเล่นตามแนวแกนทุกปี | ความล้าของแบริ่ง, การบีบอัดเครื่องซักผ้าพรีโหลด |
การปนเปื้อนเป็นสาเหตุที่พบบ่อยที่สุดของความล้มเหลวก่อนกำหนดในส่วนประกอบทั้งสอง น็อตบอลสกรูที่ทำงานในสภาพแวดล้อมที่สะอาดและมีการหล่อลื่นอย่างดี- โดยทั่วไปแล้วจะถึงหรือเกินขีดจำกัดบนของช่วงอายุการใช้งาน L10 น็อตตัวเดียวกันที่ทำงานในสภาพแวดล้อมชิป-ที่มีการปนเปื้อนโดยไม่มีการปิดผนึกที่เพียงพออาจเสียหายได้ในเวลาไม่ถึงหนึ่งในสี่ของเวลานั้น
9. สรุป
บอลสกรูและลิเนียร์ไกด์ได้รับการออกแบบให้ทำงานร่วมกัน โดยมีการแบ่งหน้าที่อย่างชัดเจน:
- บอลสกรู: ให้การขับเคลื่อนและการวางตำแหน่งตามแนวแกนที่มีประสิทธิภาพและทำซ้ำได้
- ระบบนำทางเชิงเส้น: รับประกันความแม่นยำในการเคลื่อนที่ของเส้นตรง- ต้านทานแรงโมเมนต์และแรงด้านข้าง และบรรทุกแรงในแนวรัศมี
ระบบจะดำเนินการตามข้อกำหนดเฉพาะเมื่อส่วนประกอบทั้งสองเข้ากันได้อย่างถูกต้องในเกรดและขนาดความแม่นยำ สอดคล้องภายในพิกัดความเผื่อระหว่างการติดตั้ง และป้องกันการปนเปื้อนในการให้บริการ เพดานประสิทธิภาพของระบบรวมจะถูกกำหนดโดยองค์ประกอบใดก็ตามที่อ่อนแอที่สุด - ไม่ว่าจะเป็นเกรดของสกรู คลาสพรีโหลดของไกด์ ความขนานในการติดตั้ง หรือการป้องกันการปนเปื้อน
สำหรับผู้ผลิตเครื่องจักร OEM ที่จัดหาทั้งบอลสกรูและลิเนียร์ไกด์สำหรับเครื่องจักรในการผลิต คุณภาพการผลิตที่สม่ำเสมอสำหรับส่วนประกอบทั้งสองประเภทมีความสำคัญพอๆ กับข้อกำหนดเบื้องต้น การเปลี่ยนแปลงในพรีโหลดหรือความแม่นยำของลีดระหว่างแบตช์ทำให้เครื่องจักรมีประสิทธิภาพแตกต่างกันแม้จะมีหมายเลขชิ้นส่วนเดียวกันก็ตาม