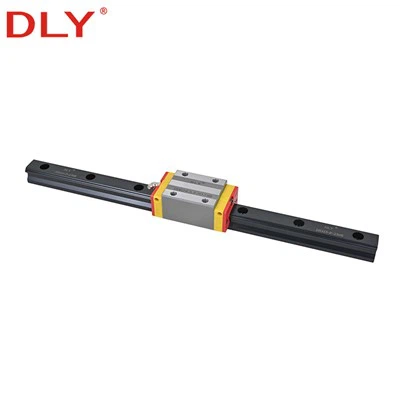
ระบบนำทางเชิงเส้นตรงแบบสมบูรณ์ประกอบด้วยรางโปรไฟล์ บล็อกนำตั้งแต่หนึ่งบล็อกขึ้นไป องค์ประกอบกลิ้ง ส่วนประกอบส่งคืน และซีล ความแม่นยำในการทำงานไม่ได้ขึ้นอยู่กับขั้นตอนการตัดเฉือนขั้นตอนเดียว สภาพของวัสดุ การอบชุบด้วยความร้อน เรขาคณิตของรางน้ำ การเจียรผิวอ้างอิง-และการประกอบบล็อกทั้งหมดจะต้องได้รับการควบคุมโดยเป็นส่วนหนึ่งของระบบการผลิตเดียว
แม้ว่าอุปกรณ์และลำดับกระบวนการเฉพาะจะแตกต่างกันไปตามซีรีส์ลิเนียร์ไกด์ ขนาด และเกรดความแม่นยำ แต่ขั้นตอนต่อไปนี้จะอธิบายวิธีการผลิตรางและบล็อกลิเนียร์ไกด์โดยทั่วไป
1. การเลือกเหล็กและการเตรียมโปรไฟล์
รางและบล็อกลิเนียร์ไกด์ต้องใช้เหล็กที่มีความแข็งแรง ความสามารถในการชุบแข็ง และความเสถียรของขนาดที่เหมาะสม รางนำทางเชิงเส้นตรง DLY ผลิตจากเหล็ก S55C ซึ่งเป็นรากฐานที่เหมาะสมสำหรับการบำบัดความร้อนและการเจียรที่แม่นยำในภายหลัง
รางเริ่มต้นจากเหล็กแผ่นโปรไฟล์ที่มีค่าเผื่อการตัดเฉือนเพียงพอ ก่อนการประมวลผลที่แม่นยำ จะมีการตรวจสอบช่องว่างสำหรับขนาดหน้าตัด- สภาพพื้นผิว และความตรง ข้อบกพร่องของวัสดุหรือการเสียรูปมากเกินไปในขั้นตอนนี้อาจส่งผลต่อการทำงานที่ตามมาทั้งหมด
2. การกลึงเบื้องต้นของราง
รางเปล่าจะผ่านการตัดเฉือนเบื้องต้นเพื่อสร้างรูปร่างพื้นฐานและพื้นผิวอ้างอิง รูยึดผลิตขึ้นตามระยะพิทช์ของรู ขนาดราง และการออกแบบการติดตั้งที่ต้องการ ปลายและขอบรูยังได้รับการประมวลผลเพื่อขจัดครีบที่อาจรบกวนการประกอบ
ค่าเผื่อการตัดเฉือนที่เพียงพอจะต้องคงอยู่บนรางน้ำและพื้นผิวอ้างอิง เนื่องจากรูปทรงขั้นสุดท้ายจะถูกสร้างขึ้นในระหว่างการเจียรที่แม่นยำหลังการบำบัดความร้อน
3. การรักษาความร้อนและการควบคุมความแข็ง
รางน้ำจะต้องต้านทานการกลิ้งซ้ำๆ จากลูกบอลหรือลูกกลิ้ง การอบชุบด้วยความร้อนที่ควบคุมจะเพิ่มความแข็งของพื้นผิวและความต้านทานการสึกหรอ ในขณะที่ยังคงรักษาคุณสมบัติที่ต้องการในส่วนที่เหลือของราง
รางนำเชิงเส้นตรง DLY ได้รับการชุบแข็งถึงประมาณ HRC 58–62 พารามิเตอร์การบำบัดความร้อน-ต้องได้รับการควบคุม เนื่องจากความแข็งที่ไม่สม่ำเสมอหรือการเสียรูปมากเกินไปอาจทำให้การเจียรในภายหลังทำได้ยากขึ้น และลดความสม่ำเสมอของรางที่เสร็จแล้ว
หลังจากการอบชุบด้วยความร้อน รางจะถูกตรวจสอบและแก้ไขตามความจำเป็นก่อนเข้าสู่ขั้นตอนการเจียรที่แม่นยำ
4. การเจียรที่แม่นยำของพื้นผิวหลักสามประการ
การเจียรเป็นหนึ่งในขั้นตอนที่สำคัญที่สุดในการผลิตลิเนียร์ไกด์ รางน้ำจะกำหนดวิธีที่องค์ประกอบกลิ้งสัมผัสกับราง ในขณะที่พื้นผิวอ้างอิงด้านล่างและด้านข้างจะกำหนดว่ารางวางตำแหน่งบนฐานเครื่องจักรอย่างไร
DLY ใช้เส้นเจียรพื้นผิวสาม-ที่สามารถประมวลผลรางนำทางเชิงเส้นตรงได้ยาวสูงสุด 4 เมตร การบดร่องน้ำและพื้นผิวอ้างอิงในการติดตั้งภายใต้สภาวะที่ได้รับการควบคุมจะช่วยรักษาความสัมพันธ์ที่จำเป็นระหว่างความแม่นยำในการวิ่ง ความขนาน และการอ้างอิงการติดตั้ง
สภาพของล้อเจียร- อัตราการป้อน สารหล่อเย็น ความเสถียรทางความร้อน และการรองรับราง ล้วนได้รับการจัดการอย่างระมัดระวัง รางอาจดูเรียบเนียนในขณะที่ยังคงไม่เป็นไปตามความแม่นยำทางเรขาคณิตที่ต้องการ ดังนั้นรูปลักษณ์ของพื้นผิวเพียงอย่างเดียวจึงไม่สามารถระบุคุณภาพของผลิตภัณฑ์ได้
5. การผลิต Linear Guide Block
บล็อกนำเป็นไปตามกระบวนการตัดเฉือนที่แยกจากกัน ตัวของมันถูกกลึงเพื่อสร้างพื้นผิวสำหรับติดตั้ง รูเกลียว พื้นที่ร่องน้ำ และพื้นที่ที่จำเป็นสำหรับระบบส่งกลับองค์ประกอบแบบกลิ้ง-
หลังจากการอบชุบด้วยความร้อน ร่องน้ำของบล็อกและพื้นผิวอ้างอิงในการติดตั้งจะถูกกราวด์อย่างแม่นยำ รูปทรงของมันต้องสอดคล้องกับรางรถไฟ เนื่องจากราง สิ่งกีดขวาง และองค์ประกอบที่กลิ้งรวมกันทำให้เกิด-ระบบหน้าสัมผัสที่รับน้ำหนัก
จากนั้นจึงติดตั้งฝาปิด ช่องทางกลับ ซีล และส่วนประกอบการหล่อลื่นเข้ากับบล็อก ส่วนประกอบแต่ละชิ้นจะต้องประกอบในตำแหน่งที่ถูกต้องเพื่อให้ลูกบอลหรือลูกกลิ้งสามารถหมุนเวียนได้อย่างต่อเนื่องโดยไม่มีสิ่งกีดขวาง
6. การกลิ้ง-การเลือกองค์ประกอบและการประกอบบล็อก
ลูกกลิ้งหรือลูกกลิ้งจะถูกเลือกตามซีรี่ส์ไกด์ ขนาด และน้ำหนักพรีโหลดหรือระยะห่างที่ต้องการ ความแตกต่างเล็กน้อยในเส้นผ่านศูนย์กลางของชิ้นส่วนกลิ้ง-อาจส่งผลต่อความต้านทานการวิ่ง ความแข็งแกร่ง และความพอดีระหว่างรางและบล็อก
ในระหว่างการประกอบ ชิ้นส่วนที่กลิ้งจะถูกโหลดเข้าสู่ระบบหมุนเวียน และบล็อกจะถูกติดตั้งเข้ากับรางโดยใช้เครื่องมือประกอบที่เหมาะสม จากนั้นบล็อกจะเคลื่อนไปตามรางเพื่อตรวจสอบความเรียบของการไหลเวียนและระบุความต้านทานหรือเสียงรบกวนที่ผิดปกติ
7. การตรวจสอบความถูกต้องและประสิทธิภาพ
เส้นนำเชิงเส้นสำเร็จรูปต้องการมากกว่าการตรวจสอบขนาดพื้นฐาน การตรวจสอบอาจรวมถึงความตรงของราง -ตำแหน่งรูยึด - ขนาดพื้นผิวอ้างอิง ความขนานที่วิ่ง ความสูงของบล็อก ขนาดด้านข้าง และความสม่ำเสมอในการเคลื่อนที่ ทั้งนี้ขึ้นอยู่กับซีรีส์ผลิตภัณฑ์และระดับความแม่นยำ
DLY ใช้อุปกรณ์ตรวจสอบบล็อกนำทางเชิงเส้นโดยเฉพาะเพื่อประเมินขนาดและลักษณะการทำงานที่สำคัญ ข้อมูลการตรวจสอบช่วยพิจารณาว่ารางและบล็อกเป็นไปตามข้อกำหนดด้านความแม่นยำที่ระบุก่อนจัดส่งหรือไม่
สำหรับรางนำทางแบบเปลี่ยนได้ ขนาดรางและบล็อกต้องอยู่ภายในเกณฑ์ความคลาดเคลื่อนที่ควบคุมได้ เพื่อให้สามารถรวมส่วนประกอบที่ผลิตแยกกันได้อย่างถูกต้อง ชุดประกอบที่ไม่สามารถเปลี่ยนได้-อาจถูกจับคู่และตรวจสอบเป็นชุดที่สมบูรณ์
8. การทำความสะอาด การหล่อลื่น และบรรจุภัณฑ์ป้องกัน
หลังจากการตรวจสอบ รางและบล็อกจะถูกทำความสะอาดเพื่อขจัดคราบจากการเจียรและสิ่งปนเปื้อนอื่นๆ บล็อกได้รับการหล่อลื่นที่เหมาะสม ในขณะที่พื้นผิวเหล็กที่ถูกเปิดโล่งได้รับการปกป้องจากการกัดกร่อน
บรรจุภัณฑ์ป้องกันมีความสำคัญอย่างยิ่งสำหรับรางยาวเนื่องจากการกระแทก ความชื้น หรือการรองรับที่ไม่เพียงพอระหว่างการขนส่งอาจส่งผลต่อผลิตภัณฑ์ก่อนการติดตั้ง บล็อกควรอยู่บนรางหรือบนรางขนส่งที่เหมาะสมเพื่อป้องกันไม่ให้ชิ้นส่วนที่กลิ้งหลุดออกมา
การควบคุมกระบวนการจะกำหนดประสิทธิภาพที่เสร็จสมบูรณ์
คุณภาพของรางสไลด์ถูกสร้างขึ้นผ่านกระบวนการผลิตที่สมบูรณ์ แทนที่จะผ่านการตรวจสอบขั้นสุดท้ายเพียงอย่างเดียว วัสดุที่มีความเสถียร การควบคุมความร้อน การเจียรที่แม่นยำ การประกอบบล็อกที่ถูกต้อง และการตรวจสอบย้อนกลับ ล้วนส่งผลต่อความสามารถในการรับน้ำหนัก ความแข็งแกร่ง ความราบรื่นในการทำงาน และอายุการใช้งาน
DLY จัดหาหลายรายการชุดรางนำทางเชิงเส้นสำหรับเครื่องมือกล อุปกรณ์อัตโนมัติ และระบบการเคลื่อนที่ทางอุตสาหกรรม มีโครงสร้างรางลูกกลิ้งและลูกกลิ้งที่แตกต่างกันตามข้อกำหนดด้านน้ำหนัก ความแข็งแกร่ง พื้นที่การติดตั้ง และความแม่นยำ
แยกบล็อกนำเชิงเส้นนอกจากนี้ยังสามารถจัดหาได้เมื่อซีรี่ส์ ขนาด ประเภทบล็อก เกรดความแม่นยำ และข้อกำหนดพรีโหลดได้รับการยืนยันแล้ว
ต้องการลิเนียร์ไกด์สำหรับเครื่องจักรใหม่หรือโครงการเปลี่ยนทดแทนหรือไม่
ส่งขนาดราง ความยาว ประเภทบล็อก ปริมาณ เกรดความแม่นยำ ข้อกำหนดในการโหลดล่วงหน้า และรายละเอียดการใช้งานของ DLY เพื่อยืนยันแบบจำลอง
ติดต่อดีลี่